Indicateci quali prodotti vi servono, il vostro mercato di riferimento, le quantità stimate, le specifiche richieste, i requisiti di imballaggio ed eventuali documenti richiesti dalla vostra azienda.
Stai ancora cercando un fornitore affidabile di DPI monouso?
Indicateci di quali DPI monouso avete bisogno, specificandone le caratteristiche tecniche, la quantità, il mercato di riferimento e le esigenze OEM. Esamineremo la richiesta e vi consiglieremo le opzioni più adatte.
Contatta il nostro team
Indicateci quali prodotti vi servono, il vostro mercato di riferimento, le quantità stimate, le specifiche richieste, i requisiti di imballaggio ed eventuali documenti richiesti dalla vostra azienda.
Hai bisogno di un dispositivo di protezione individuale (DPI)? Rivolgiti ai nostri specialisti
Ottieni indicazioni pratiche sulle specifiche dei DPI monouso, sui materiali, sulle taglie, sul confezionamento, sull’etichettatura personalizzata, sulla documentazione e sui requisiti per la produzione all’ingrosso.
Eppure, dopo aver esaminato i requisiti relativi alle mascherine mediche e i preventivi dei fornitori, ho scoperto che un valore preciso del peso base può nascondere più di quanto riveli: una carica elettrostatica insufficiente, dimensioni delle fibre non uniformi, una resistenza respiratoria eccessiva, lotti di produzione imprevedibili o uno strato filtrante sostituito di nascosto dopo l’autorizzazione.
Allora perché gli ordini continuano a considerare il GSM come il principale requisito di efficienza?
Perché è facile da misurare. Le prestazioni di filtraggio sono più difficili da valutare.
Uno strato meltblown da 25 grammi per metro quadrato può superare uno strato da 30 GSM, nominalmente “migliore”, se il suo materiale in polipropilene, la distribuzione delle fibre, l’uniformità del tessuto, il trattamento elettrostatico e la storia termica sono controllati in modo molto più accurato. La triste realtà è che gli acquirenti spesso si basano sull’attributo più facile da verificare, anziché sulla caratteristica su cui le persone fanno effettivamente affidamento.
La mia posizione è chiara: Non approvare mai e poi mai il tessuto meltblown per gli ordini di mascherine cliniche basandosi esclusivamente sul valore GSM. Definire il GSM come criterio di costruzione regolamentato, quindi collegarlo all’efficienza di filtrazione microbica, all’efficacia di filtrazione del particolato, alla pressione differenziale, alla resistenza al flusso, all’identità del prodotto e alla verifica a livello di lotto.
Cosa determina in realtà il valore GSM del materiale meltblown?
Il GSM del tessuto meltblown è il peso base del tessuto non tessuto, espresso in grammi per metro quadrato, ovvero g/m². Indica all’acquirente la quantità di prodotto presente in un’area specifica, ma non determina direttamente le prestazioni di filtrazione, la traspirabilità, la carica elettrostatica, il diametro delle fibre, la resistenza ai liquidi o la conformità alle normative.
Questa distinzione è importante.
Due rotoli possono entrambi essere indicati come da 25 GSM, pur comportandosi in modo molto diverso. Uno potrebbe presentare una struttura a rete di fibre di polipropilene uniformemente distribuite con rivestimento in elettrete elastico. L’altro potrebbe invece presentare aree sottili, fasci di fibre più grandi, scarsa ritenzione della carica e una caduta di pressione indesiderata.
La fattura li considererà sicuramente alla pari. Il laboratorio di ricerca, invece, no.
Il GSM continua a presentare vantaggi per tre motivi:
Aiuta a controllare il consumo di materiale e il peso della maschera.
Può rivelare modifiche edilizie non autorizzate.
Fornisce una specifica riproducibile per il controllo in entrata.
Ma il GSM è un'impronta digitale, non un giudizio.
La realtà dei fatti: una maggiore copertura GSM non significa automaticamente un filtraggio migliore
L'aggiunta di materiale meltblown può migliorare la capacità meccanica di trattenere le particelle, ma può anche aumentare la resistenza respiratoria. Ciò comporta un compromesso progettuale: la capacità di filtraggio dovrebbe migliorare senza rendere la mascherina finita inutilmente difficile da respirare.
Il costo complica il quadro.
Polipropilene meltblown di grado medico, comunemente indicato con la sigla PP e rappresentato chimicamente dall’unità idrocarburica ricorrente ((C_3H6) n), viene solitamente sottoposto a un trattamento di carica corona o idrocarica. L’area elettretica così ottenuta cattura le particelle senza fare affidamento esclusivamente su un ostacolo fisico denso.
Un nastro da 25 GSM ben caricato potrebbe, per questo motivo, risultare migliore di un nastro da 30 GSM caricato male. E se l’umidità, il calore, i solventi, il tempo di stoccaggio o un controllo di processo inadeguato dovessero danneggiare quel nastro, i risultati promettenti ottenuti in laboratorio con un campione accuratamente selezionato potrebbero non reggere alla produzione industriale.
Ecco perché mi chiedo se espressioni come “qualità medica”, “elevato grado di purificazione” e “BFE 99%” siano sufficientemente documentate. Quale metodo è stato utilizzato? A quale portata? Sul materiale o sulla mascherina finita? Quanti lotti sono stati controllati?
Se non c'è approccio, non c'è caso.
Intervalli di peso per metro quadrato (GSM) consigliati per il tessuto meltblown in base alla struttura della mascherina
I valori riportati di seguito costituiscono punti di partenza per l'approvvigionamento, non limiti di conformità automatici. L'acquirente dovrebbe modificarli sulla base di dati verificati relativi alle maschere finite, dei criteri di mercato appropriati, degli obiettivi di caduta di pressione e della capacità di processo dimostrata dal fornitore.
Realizzazione e costruzione di maschere
Intervallo pratico iniziale per lo strato meltblown
Disposizione comune dei filtri
Posizione di acquisto
Mascherina monouso a 3 strati
20–25 GSM
Uno strato di tessuto meltblown
Accettare solo se sono disponibili i dati relativi al BFE della mascherina finita e alla pressione differenziale
Mascherina medica ASTM Livello 1
20–25 GSM
Uno strato di tessuto meltblown
Garantire la traspirabilità, assicurando al contempo un’efficacia di filtrazione batterica (BFE) ≥ 95% con l’applicazione della tecnica appropriata
Mascherina medica ASTM di livello 2
25–30 GSM
Uno strato ad alta efficienza o un composito speciale
Richiesta di dati relativi a un BFE ≥ 98%, oltre ai risultati relativi alla resistenza al flusso e alla caduta di pressione
Mascherina clinica ASTM di livello 3
25–35 GSM
Struttura meltblown o multi-web ad alte prestazioni
Non dedurre una condizione di grado 3 sulla base del GSM; sono necessarie prove complete derivanti dai test
Mascherina di protezione tipo KN95
Un tessuto meltblown con grammatura totale compresa tra 40 e 60 GSM rappresenta un intervallo di progettazione comune
Uno o più strati di tessuto meltblown
Verificare il respiratore completo in base al criterio dichiarato
Mascherina personalizzata ad alta traspirabilità
Definito dal fornitore
Materiali elettretici a bassa resistenza
Definire contemporaneamente la caduta di pressione ottimale e la filtrazione minima
Mascherina antipolvere industriale senza filtrazione certificata
Nessuno o dipendente dalla struttura
Rivestimento in spunbond, filtro opzionale
Non commercializzarla mai come mascherina medica o respiratore omologato
Queste varianti sono volutamente ampie. Non esiste una risposta univoca alla domanda “Qual è il GSM più efficace per il tessuto meltblown?” senza conoscere il metodo di prova richiesto, la geometria della mascherina, il numero di strati filtranti, la resistenza al flusso d’aria desiderata e la categoria normativa di riferimento.
Le specifiche delle mascherine cliniche, delle mascherine antipolvere e delle mascherine KN95 non sono intercambiabili
È proprio qui che i team addetti agli appalti ne pagano le conseguenze.
Una mascherina medica non aderente viene solitamente valutata in base a criteri quali il controllo della fonte, la filtrazione microbica, la resistenza agli spruzzi, la traspirabilità e vari altri requisiti, nel rispetto della struttura appropriata prevista per le mascherine mediche. Un respiratore con maschera filtrante è progettato per aderire al viso e viene valutato come dispositivo completo di protezione respiratoria.
La forma di una coppetta non dimostra nulla. I 5 strati non dimostrano nulla. Anche la presenza di materiale meltblown non è indicativa, a meno che il prodotto finito non soddisfi i criteri dichiarati.
Il riepilogo della FDA del 26 agosto 2024 relativo alle versioni PRIMED K240286 descriveva mascherine cliniche contenenti un filtro in polipropilene meltblown inserito tra strati di tessuto non tessuto e analizzava i prodotti di Livello 1 e Livello 3 secondo la norma ASTM F2100-2023. Il documento ha inoltre sottolineato un aspetto fondamentale che i prospetti di vendita tendono a trascurare: le modifiche alla grammatura degli strati e alla struttura devono essere supportate da test sul dispositivo finito, non da supposizioni. Vedi il Riepilogo della procedura 510(k) della FDA per il K240286.
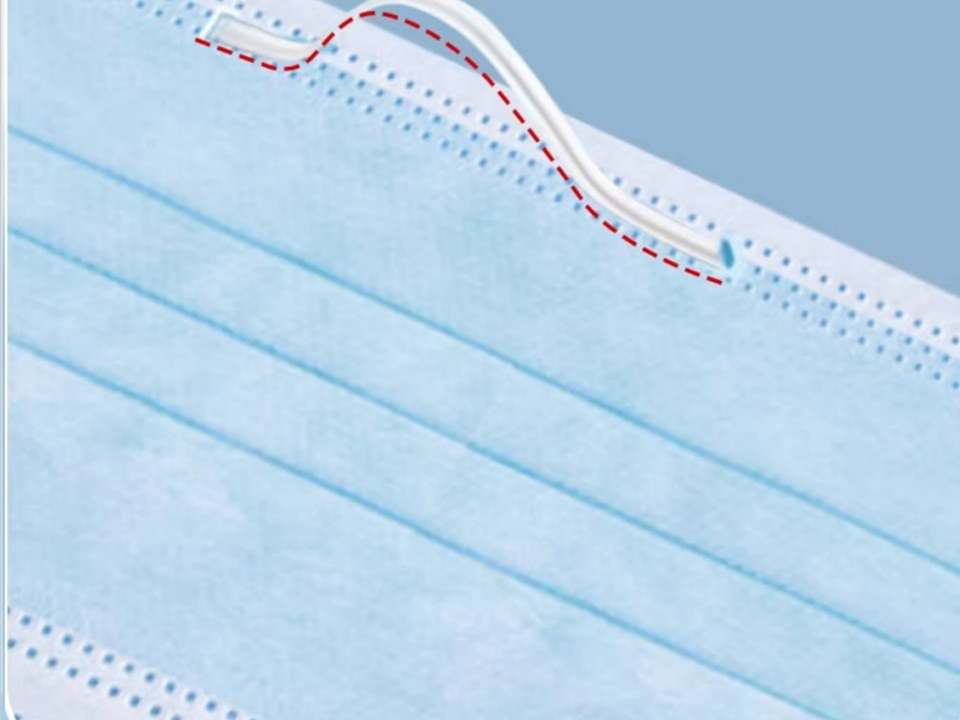
Per l'acquisto di respiratori, un Mascherina KN95 a 5 strati, piegata a piatto, con elastici auricolari Potrebbe essere il punto di partenza commerciale giusto, ma l’ordine deve comunque prevedere l’inserimento nel contratto dei requisiti specificati, del rapporto specifico per il modello, del laboratorio di prova, dell’identificazione dei campioni, dei controlli sui lotti di produzione e della tracciabilità dell’imballaggio.
Il nome dell'elemento è "pubblicità e marketing". Il documento di verifica è la prova.
Definire le specifiche di acquisto in base all’efficienza, non al peso del materiale
Sicuramente strutturerei la specifica dei materiali in cinque livelli.
In primo luogo, individuare il polimero. Prevedere l’uso di polipropilene vergine, ideale per il processo di produzione verificato, a meno che il contenuto riciclato non sia stato specificatamente valutato e autorizzato. Indicare gli ingredienti, i coloranti e i coadiuvanti di lavorazione consentiti.
In secondo luogo, definire le specifiche di costruzione. Definire la grammatura (GSM) del tessuto meltblown di piccole dimensioni, la resistenza, il numero di strati, la larghezza utile, le dimensioni del rotolo, i requisiti di avvolgimento, le restrizioni relative alle giunzioni e l’allineamento.
In terzo luogo, definire il filtraggio. Specificare la tecnica di prova utilizzata, l’aerosol o l’organismo, la dimensione delle particelle o la circolazione, la procedura di condizionamento, la velocità frontale o la portata, il risultato minimo e il numero di campionamenti.
4. Controllare la traspirabilità. Stabilire il differenziale di pressione massimo secondo il metodo applicabile alla maschera così come è risultata. Non si dovrebbe consentire a un produttore di compromettere la purificazione semplicemente realizzando un tessuto più denso e meno traspirante.
In quinto luogo, fissare lo standard approvato. Il tipo di resina, l’indice di fluidità, la procedura elettret, il materiale degli strati, la grammatura, la linea di produzione e il subappaltatore non devono subire modifiche senza previa approvazione scritta e nuova convalida.
Una condizione utile per un ordine di acquisto potrebbe essere la seguente:
Lo strato filtrante della mascherina medica sarà costituito da polipropilene meltblown trattato con elettretto, con una grammatura nominale di 25 GSM, entro i limiti di resistenza approvati dall’acquirente. La conformità richiede prove adeguate relative alla capacità filtrante della mascherina finita, alla pressione differenziale, alla resistenza ai fluidi, all’infiammabilità e alla biocompatibilità, secondo i criteri specificati nei presenti requisiti. La sola conformità al valore GSM non costituisce di per sé un requisito di accettazione.
Per un ordine commerciale incentrato su un Mascherina respiratoria KN95 a 5 strati con elastici auricolari, includerei una scheda di conformità specifica per il modello e una restrizione relativa alle modifiche non autorizzate al cordoncino nasale, alle cinghie, ai parametri di saldatura, agli strati filtranti o alle dimensioni della maschera. Queste parti influenzano le perdite e l’aderenza anche quando il materiale filtrante stesso funziona correttamente.
Convertire “25 GSM” in una tolleranza applicabile
Un piccolo valore senza tolleranza è un lavoro incompleto.
Non limitarsi a indicare semplicemente “meltblown da 25 GSM”. Specificare la varietà consentita e il metodo di valutazione. La tolleranza accettabile deve basarsi sulla capacità di processo e sulla caratterizzazione del prodotto riconosciute dal produttore, senza copiare acriticamente da un’offerta della concorrenza.
Ad esempio:
Grammatura nominale: 25,0 g/m². Resistenza commerciale: gamma approvata dall'acquirente, ad esempio ± 5%, se la convalida lo conferma.
Metodo di analisi: punto di prelievo definito, bilancia tarata e trattamento di condizionamento
Campionamento: campioni prelevati su tutta la larghezza del rotolo e lungo la sua lunghezza
Reportistica: suggerimento, minimo, valore ottimale, discrepanza comune, numero di matricola e numero di transazione
Linee guida relative ai prodotti respinti: qualsiasi unità o lotto fuori range viene gestito secondo la strategia di campionamento concordata
Controllo delle modifiche: nessun adeguamento della grammatura al di fuori della finestra di impaginazione verificata
Perché effettuare un campionamento su tutto il web?
Le linee di produzione con tecnologia meltblown possono presentare variazioni tra i bordi e il centro. Un fornitore che preleva tutti i campioni destinati al controllo qualità dall’area centrale, dove le prestazioni sono migliori, non sta dimostrando l’uniformità del rotolo, ma sta semplicemente selezionando le prove a proprio vantaggio.
Preferisco un sistema di roll mappato. È più impegnativo da regolare, ma molto più utile quando una linea di conversione inizia a produrre maschere con una caduta di pressione irregolare.
Richiedete questi risultati dei test prima di autorizzare un fornitore
Un pacchetto di qualificazione dei fornitori dovrebbe contenere qualcosa di più di una semplice certificazione con un logo.
Richiesta:
Dati relativi al BFE delle mascherine finite secondo la tecnica specificata
Informazioni sulla filtrazione delle particelle submicroniche con maschera già pronta, ove opportuno
Risultati relativi alla pressione differenziale o alla resistenza respiratoria
Risultati delle prove di infiltrazione con sangue sintetico relativi al grado di protezione delle mascherine mediche oggetto della domanda di brevetto
Prove di infiammabilità
Prove di biocompatibilità per i materiali a contatto con la pelle
Circolazione in base al peso specifico del materiale meltblown
Struttura del prodotto e identificazione della resina
A prova di ritenzione di carica o di filtrazione da invecchiamento
Informazioni sulla produzione relative a tre lotti anziché a un singolo campione di pre-produzione
Ambito di accreditamento del laboratorio
Dati grezzi, campioni, dettagli sul trattamento e immagini delle diverse versioni
Documentazione relativa alla codifica e alla tracciabilità dell'intero lotto
Il riassunto K240258 della FDA del 18 aprile 2024 illustra perché la versione tipica specifica e il metodo debbano essere inclusi nei dati: il dispositivo valutato e il suo dispositivo di riferimento utilizzavano strategie diverse di filtrazione delle particelle, pertanto il confronto effettuato dall’azienda si basava su risultati specifici del metodo piuttosto che su una percentuale di prestazione separata. Tale differenza emerge nel Riepilogo dell'autorizzazione della FDA per Makrite K240258.
Per quanto riguarda le mascherine N95, le linee guida del NIOSH del marzo 2023 hanno invitato gli acquirenti a verificare la presenza delle marcature e dei numeri di omologazione richiesti, poiché le mascherine contraffatte o con indicazioni errate continuano a rappresentare un rischio concreto per gli acquisti. La lezione da trarne va oltre il semplice sistema di certificazione: occorre verificare la versione nella banca dati dell’autorità competente, non in un PDF creato dal fornitore.
Se l'ordine riguarda un caso semplice Mascherina antipolvere in PP spunbond, in confezioni per l'acquisto all'ingrosso, definirlo onestamente come una mascherina antipolvere, a meno che prove indipendenti non ne giustifichino una classificazione più rigorosa. Riqualificare un prodotto leggero in tessuto spunbond come “respiratore clinico” non è ottimizzazione. È una falsa dichiarazione.
Le domande dell'audit dei fornitori che mettono in luce le carenze nei controlli sul meltblown
Ponete domande di carattere pratico. Le richieste di carattere generale favoriscono soluzioni più efficaci.
“Quali prestazioni di purificazione potete offrire?” è una domanda poco incisiva.
“Programmatemi gli ultimi tre lotti di produzione completi, comprensivi di mappe della grammatura, distribuzione della pressione differenziale, configurazioni degli elettreti, numeri di lotto della resina, velocità di linea, temperatura di stampaggio, condizionamento dei campioni, difetti e azioni correttive” è molto più difficile da eludere.
Chiederei sicuramente anche:
Quale azienda produce effettivamente il tessuto meltblown?
Lo stabilimento di trasformazione utilizza i propri supporti o li acquista da terzi?
Quali sono le qualità del materiale PP e l'indice di fluidità approvate?
In che modo viene applicata e monitorata la carica dell'elettrete?
In che modo lo stabilimento previene la sostituzione dei rotoli?
Cosa succede quando il GSM passa ma la depurazione fallisce?
Quali prove relative all'invecchiamento accelerato sostengono la dichiarazione relativa alla durata di conservazione?
È possibile associare ogni cartone di mascherine finite a un rotolo di tessuto meltblown?
Quali modifiche richiedono la notifica all'acquirente?
I rapporti sono collegati alla versione specifica, alla struttura dei strati e allo stabilimento di produzione indicati nell'ordine?
Successivamente, valutare i registri in ordine inverso: dal cartone al lotto di produzione, dal lotto di produzione al rotolo, dal rotolo al set di meltblown e dal lotto di meltblown alla resina e al processo elettret.
La tracciabilità è faticosa. Finché non permette di salvare un ordine.
Errori comuni nei requisiti GSM
L'errore iniziale consiste nel definire un unico valore senza margine di tolleranza. “25 GSM” può diventare 22 GSM in fase di produzione, mentre il fornitore dà per scontato che si tratti della variante standard.
Il secondo punto consiste nell'esaminare il materiale di base, approvando tuttavia la maschera finita per analogia. La saldatura a ultrasuoni, la pieghettatura, lo spazio di stoccaggio, la movimentazione e la costruzione possono influire sull'efficienza effettiva.
Il terzo punto riguarda il BFE, che risulta di difficile interpretazione in presenza di filtrazione da parte del respiratore. Le prove relative alle prestazioni di filtrazione batterica e quelle relative alla filtrazione delle particelle da parte del respiratore utilizzano test, metodi e ipotesi relative agli strumenti diversi.
Il quarto punto consiste nel trascurare la pressione differenziale. Una maschera che garantisce un’efficacia di filtrazione eccezionale ma che, di conseguenza, diventa intollerabile al flusso d’aria non è un modello ben riuscito.
Il punto 5 prevede l'accettazione di un rapporto privo di dati identificativi del campione. Se il rapporto non contiene fotografie del modello, numeri di lotto, informazioni sull'edificio, date e dati identificativi del produttore, potrebbe non fornire una descrizione adeguata della merce consegnata.
Il sesto punto riguarda il numero di strati. A Mascherina antipolvere bianca a 3 strati con valvola di chiusura deve essere valutato in base all’uso previsto documentato e alle prestazioni verificate, non in base alla rassicurante formula matematica dei “3 strati”.”
Domande frequenti
Qual è il GSM ottimale per il tessuto meltblown utilizzato nelle mascherine mediche?
Il GSM ottimale per il materiale meltblown è il peso specifico minimo convalidato che soddisfa costantemente i requisiti di purificazione, pressione differenziale, resistenza ai fluidi e gli obiettivi normativi previsti per la mascherina finita, in tutti i lotti di produzione su larga scala. Per molte mascherine cliniche a tre strati, un intervallo compreso tra 20 e 30 GSM rappresenta un range di sviluppo ragionevole, ma nessun valore GSM isolato garantisce le prestazioni richieste dagli standard ASTM di livello 1, 2 o 3.
Per questo motivo, un cliente deve partire dal criterio di riferimento e procedere a ritroso. Se 25 GSM soddisfa i requisiti di efficienza con un ampio margine di processo, passare a 30 GSM potrebbe comportare un aumento dei costi e della resistenza al flusso senza apportare alcun vantaggio significativo.
Il materiale meltblown da 25 GSM è ideale per le mascherine chirurgiche?
Uno strato meltblown da 25 GSM rappresenta un punto di partenza comune nella progettazione di maschere chirurgiche; tuttavia, la sua idoneità è garantita solo se la maschera finita soddisfa i requisiti relativi a purificazione, pressione differenziale, sangue sintetico, infiammabilità e biocompatibilità. Lo stesso peso ridotto del tessuto può determinare risultati diversi qualora cambino la struttura delle fibre, la carica, la composizione o le condizioni di produzione.
Accetterei un modello da 25 GSM solo dopo aver esaminato le informazioni relative alle maschere finite di più lotti. Il certificato tessile di per sé non è sufficiente.
Un valore GSM più elevato del tessuto meltblown migliora l'efficienza di purificazione?
Un valore GSM più elevato del materiale meltblown indica una maggiore massa di fibre per metro quadrato, il che può aumentare la capacità di cattura delle particelle, ma può anche comportare un aumento della deformazione e della resistenza alla respirazione. L’efficacia filtrante dipende inoltre dal diametro delle fibre, dall’uniformità del tessuto, dalla distribuzione dei pori, dalla resina di polipropilene, dalla carica elettrostatica, dalla disposizione degli strati, dalle condizioni di prova e dalla struttura della mascherina finita.
Quindi il rapporto non è lineare. Un filtro tecnicamente più efficace è quello che garantisce il livello di purificazione richiesto con una resistenza controllata e un’efficienza produttiva sicura, non semplicemente il tessuto più pesante disponibile.
In che modo i clienti dovrebbero verificare il peso per metro quadrato (GSM) del materiale meltblown?
Il peso per metro quadrato (GSM) del materiale meltblown deve essere valutato sottoponendo il materiale a un processo di condizionamento, ritagliando campioni di area specificata da diversi punti lungo e trasversalmente al rotolo, pesandoli con un bilancia tarata e convertendo ciascun risultato in grammi per metro quadrato. Il protocollo di prova deve riportare i risultati individuali, gli standard di riferimento, la diffusione, l’identificativo del rotolo e i dettagli relativi alla produzione.
Non accettare un unico campione prelevato al centro come prova della conformità del rotolo. I campioni prelevati dal bordo verso il centro e quelli longitudinali possono rivelare problemi relativi allo stampo, al flusso d’aria, alla raccolta o all’avvolgimento che un campione prelevato in modo superficiale non rileva.
Il valore GSM del tessuto meltblown è sufficiente per definire lo strato filtrante di una mascherina clinica?
Il valore GSM del materiale meltblown non è sufficiente per definire lo strato filtrante di una mascherina medica, poiché la grammatura misura la massa del materiale piuttosto che la sicurezza della mascherina finita. Una specifica valida dovrebbe inoltre definire la composizione polimerica, il trattamento elettretico, il numero di strati, i metodi di purificazione, la sollecitazione differenziale, la resistenza ai liquidi, l’infiammabilità, la biocompatibilità, i controlli dimensionali, i campionamenti approfonditi, la tracciabilità e i requisiti di notifica delle modifiche.
Questa soluzione potrebbe infastidire gli acquirenti che cercano un unico numero. Ed è giusto che sia così. L’approvvigionamento di mascherine mediche è un’operazione volta al controllo delle prestazioni, non un acquisto di tessuto a peso.
Le mascherine KN95 e quelle mediche dovrebbero utilizzare lo stesso peso per metro quadrato (GSM) del tessuto meltblown?
Le mascherine KN95 e quelle chirurgiche non devono essere classificate di default con lo stesso peso specifico del tessuto meltblown, poiché presentano caratteristiche strutturali, destinazioni d’uso, protocolli di collaudo, livelli di filtrazione, caratteristiche di flusso d’aria e requisiti sanitari diversi. I loro sistemi di filtrazione devono essere progettati e testati come prodotti completi secondo le norme previste per ogni specifico modello.
Un produttore potrebbe utilizzare una tecnologia simile di polipropilene meltblown in entrambi i prodotti, ma ciò non rende le loro specifiche compatibili. L’aderenza e le perdite interne incidono in modo significativo sull’efficacia del respiratore.
Trasforma il tuo prossimo ordine di maschere in una specifica controllata
Prima di richiedere il preventivo riportato di seguito, stabilite di cosa si tratta effettivamente: una mascherina leggera antipolvere, una mascherina medica o un respiratore con filtro facciale. Definite quindi lo standard, le prestazioni del prodotto finito, la struttura in tessuto meltblown, l’intervallo di GSM consentito, i metodi di prova, il piano di campionamento, la tracciabilità e le norme relative al controllo delle modifiche.
Non limitarti a chiedere a un operatore: “Quale piano GSM mi consigli?”
Chiedete quale livello di efficienza raggiunge l'edificio e la costruzione proposti in tre importanti lotti di produzione e richiedete la documentazione che lo confermi.
Inviate al gruppo di approvvigionamento il tipo di maschera desiderato, il mercato di riferimento, il volume annuale, i criteri richiesti e la struttura consigliata per ricevere un preventivo specifico per il modello e una valutazione tecnica.